Sa mga sektor ng pagmamanupaktura ng katumpakan gaya ng mga separator ng baterya ng lithium-ion at mga high-end na optical film, ang dimensional na katumpakan ngMga tubong core ng ABSdirektang tinutukoy ang rate ng ani ng linya ng produksyon at rate ng paggamit ng kagamitan.
Ang bawat aspeto ng isang sumusunod na ABS core tube—mula sa panloob na diameter at kapal ng pader hanggang sa haba at tuwid—ay dapat sumailalim sa mahigpit na pagsubok. Ngayon, dadalhin ka ng JSHKCORES sa loob ng laboratoryo ng control ng kalidad upang makita kung paano 'sinusukat' ang isang high-precision na ABS core tube ayon sa detalye.
Pagsukat ng panloob na diameter ng mga core tube ng ABS: tumpak na pagkakabit sa mga air-expandable na mandrel
Ang panloob na diameter ay ang pangunahing dimensyon para sa pagkakasya sa pagitan ng ABS core tube at ng air-expandable mandrel ng kagamitan. Kapag nagsusukat, karaniwang ginagamit ang internal micrometer o high-precision vernier caliper. Dapat ipasok ng mga operator ang mga pang-sukat na panga sa tubo at pumili ng maraming cross-section sa pagbubukas ng tubo at sa gitna ng katawan ng tubo. Sa bawat cross-section, ang mga sukat ay dapat gawin nang hindi bababa sa dalawang beses sa magkabilang patayo na direksyon, at ang arithmetic mean ay kinakalkula. Para sa mga espesyal na core ng diaphragm tube na nangangailangan ng napakataas na katumpakan, ginagamit din ang mga smooth na limit gauge (go at no-go gauge) para sa mabilis na inspeksyon upang matiyak na mahigpit na kinokontrol ang inner diameter tolerance sa loob ng standard range, sa gayon ay maiiwasan ang pagkaluwag o pag-jam kapag ang tubo ay naka-mount sa makina.
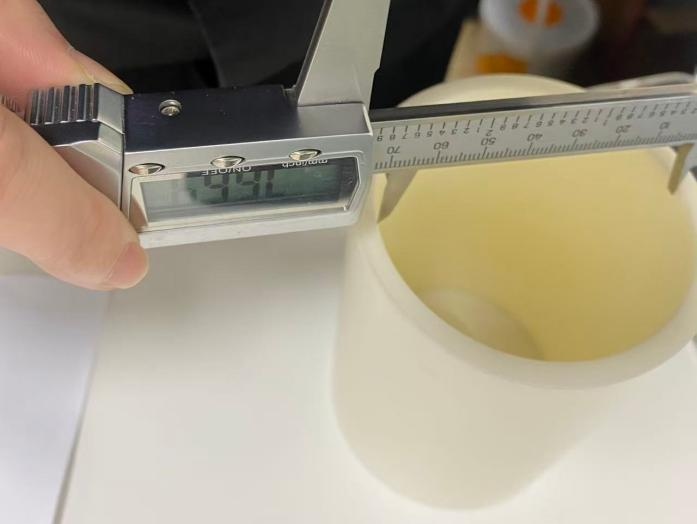
Pagsukat ng kapal ng pader ng ABS core tubes:maglapat ng puwersa nang pantay-pantay; kumuha ng maraming sukat
Ang pagkakapareho ng kapal ng pader ay direktang nakakaapekto sa balanse ng stress ng coiled tube sa panahon ng high-speed na operasyon. Ang mga sukat ay kinukuha sa pamamagitan ng pag-clamp ng micrometer nang direkta sa cross-section ng tube wall. Hindi bababa sa anim hanggang walong mga punto ng pagsukat ay dapat piliin nang pantay-pantay sa paligid ng circumference ng tubo, pag-iwas sa linya ng amag. Ang maximum at minimum na mga halaga ay itinatala at ang average na kinakalkula upang matiyak na ang mga paglihis sa kapal ng pader ay pinananatili sa loob ng ±0.2 mm.
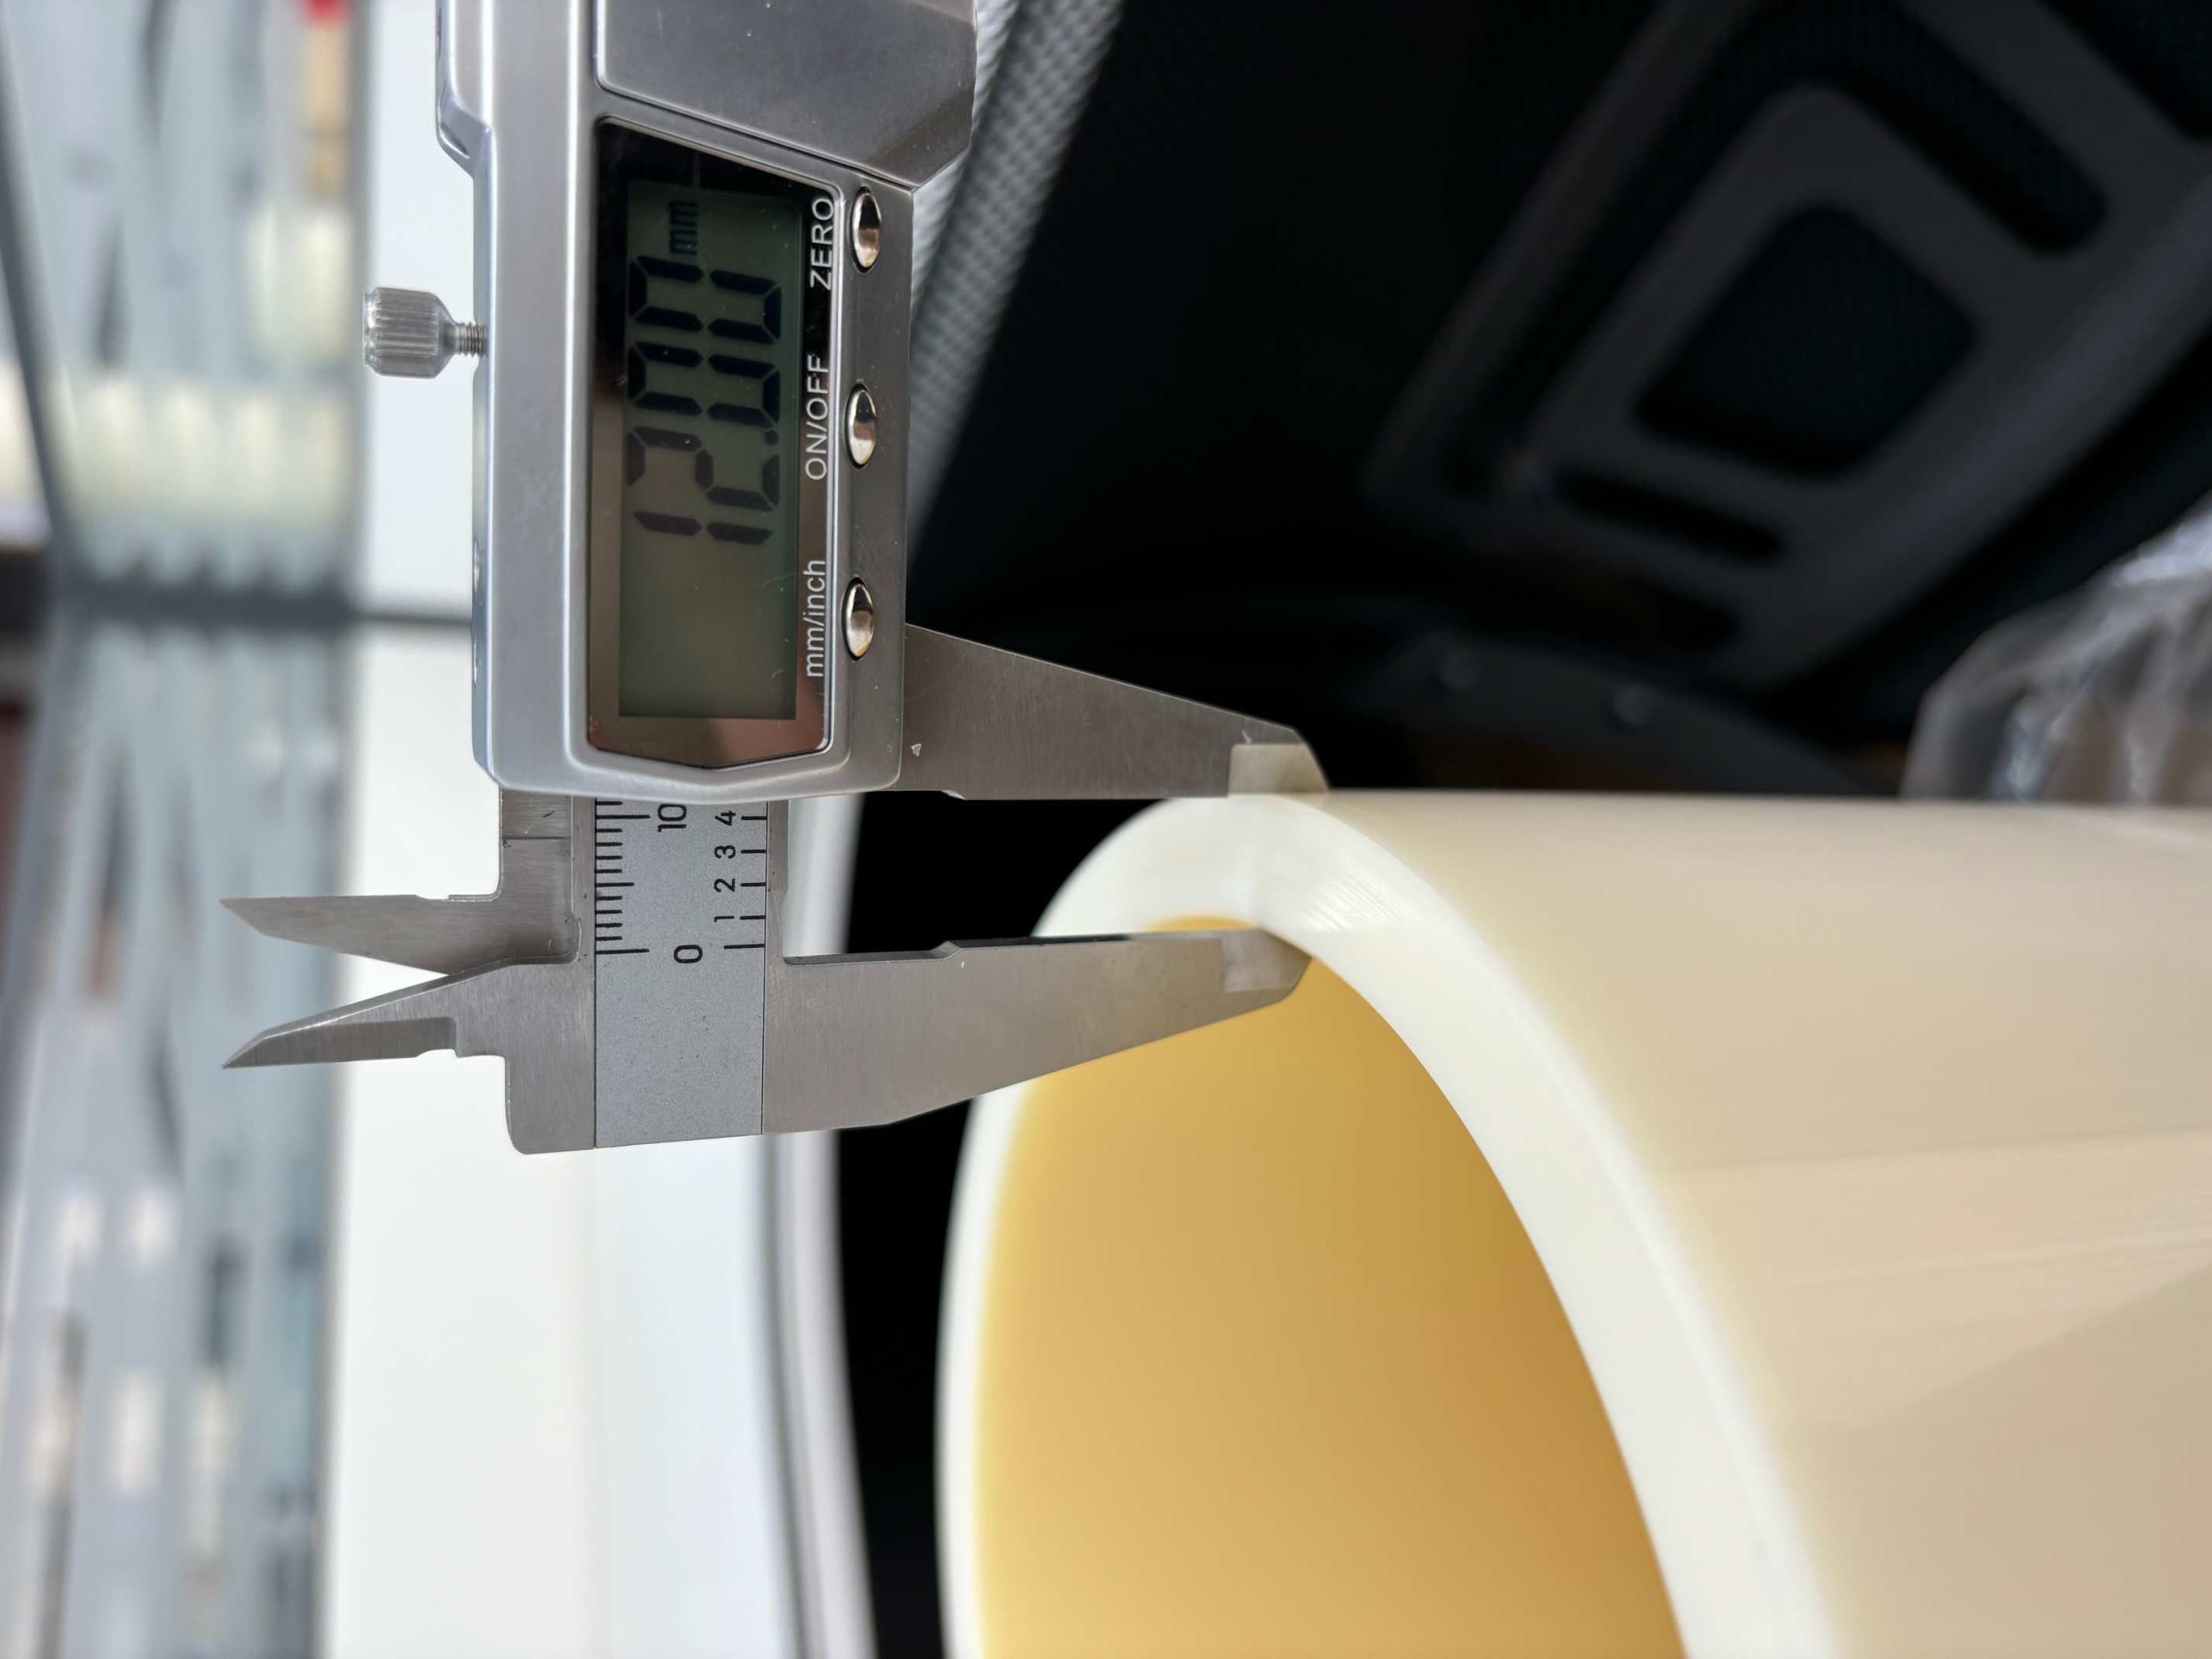
Pagsukat sa haba ng ABS coiled pipe: Tinitiyak ang perpektong pagkakahanay pababa sa millimeter
Ang pagsukat ng haba ay maaaring mukhang simple, ngunit hindi ito nag-iiwan ng puwang para sa kawalang-ingat. Ilagay ang ABS coiled pipe nang natural at tuwid sa isang patag na ibabaw, at gumamit ng isang naka-calibrate na steel tape measure upang sukatin ang distansya sa pagitan ng mga pinakalabas na dulo sa kahabaan ng axis ng pipe. Kapag nagsusukat, tiyaking patayo ang iyong line of sight sa sukat, na may katumpakan sa pinakamalapit na milimetro. Huwag artipisyal na iunat o i-compress ang tubo upang matiyak na ang bawat core tube ay ganap na nakaayon sa kagamitan sa linya ng produksyon. Karaniwan, ang haba ng tolerance para sa anim na pulgadang ABS core tube ay nasa loob ng ±0.2 mm.
Pagsukat ng straightness at roundness ng ABS core tubes
Sa ilalim ng high-speed winding na mga kondisyon na ilang daang metro kada minuto, ang straightness at roundness (ellipticity) ng ABS core tubes ay mga pangunahing indicator para maiwasan ang pagkulubot at pagkabasag ng lamad. Upang sukatin ang tuwid, ilagay ang core tube sa isang V‑block at ilipat ang isang dial gauge sa kahabaan ng axial na direksyon ng tubo upang mabasa ang pagkakaiba sa pagitan ng pinakamataas at pinakamababang pagbabasa; Upang sukatin ang roundness, pantay-pantay na ibinabahagi ang maraming mga punto ng pagsukat sa paligid ng circumference sa parehong cross-section, at kinakalkula ang pagkakaiba sa pagitan ng maximum at minimum na mga panlabas na diameter. Ang mga nangungunang kumpanya sa industriya ay nagtakda ng mga pamantayan na mahigpit na kinokontrol ang panlabas na circular ellipticity ng 6‑inch tubes hanggang sa loob ng 0.3 mm, na may straightness na umaabot sa 0.15 mm/m, at sa gayon ay pinipigilan ang radial runout at axial misalignment sa pinagmulan.
Kapansin-pansin na, bilang isang thermoplastic, ang mga sukat ng ABS ay apektado ng ambient temperature. Samakatuwid, bago ang anumang mga sukat ng katumpakan, ang mga sample ay dapat sumailalim sa masusing pagkondisyon sa isang karaniwang kapaligiran sa laboratoryo (temperatura 23 °C ± 2 °C, relatibong halumigmig 50 % ± 10 %) upang maalis ang mga error na dulot ng thermal expansion at contraction, sa gayon ay matiyak ang katumpakan at pagiging maaasahan ng data ng pagsubok.
Mula sa pagtanggap ng mga hilaw na materyales hanggang sa pagpapadala ng mga natapos na produkto, bawatABS core tubesumasailalim sa isang serye ng mahigpit na dimensional na 'inspeksyon' sa JSHKCORES. Ito ay tiyak na hindi natitinag na pangako sa micron-level tolerances sa pamamagitan ngJiangsu Hongkai Plastic Technology Co., Ltd.na nagbibigay ng pinakamatibay na katiyakan para sa mga downstream na linya ng produksyon ng high-speed na mga customer.